
标定插紧检验范围
插紧检验靠量长度比例判断插没插到底。合格范围不要估,在「标定」页签放几件合格的、几件不合格的,机器自动算出推荐范围,确认后写回平台。
先说结论
- 停止生产,在 标定 页签选步骤,点 开始标定。
- 合格件至少记 3 次(建议 5 次以上,每次换件),不合格件建议记 3 次。
- 显示「两组分得开」才 写回平台;「两组分不开」不要写回,找技术员。
这是干什么的
有的步骤要判"插紧了没有",比如笔芯插进笔杆。机器的办法是量长度比例:露出的笔芯长度 ÷ 笔头长度,插得越深比例越小,在合格范围里就算插紧。
这个合格范围(比如 1.02~1.12)不要估。在这里放几件合格的、几件不合格的,机器实际量一量,自动算出推荐范围,确认后一键写回平台。
能标定的前提:技术员已经在平台上给这道工序的检验步骤选了检测类型「长度比例」,并且审核发布到了这台机器上。没有的话,页签里会提示「本机已发布的工序里没有『长度比例』检测步骤…」。
操作步骤
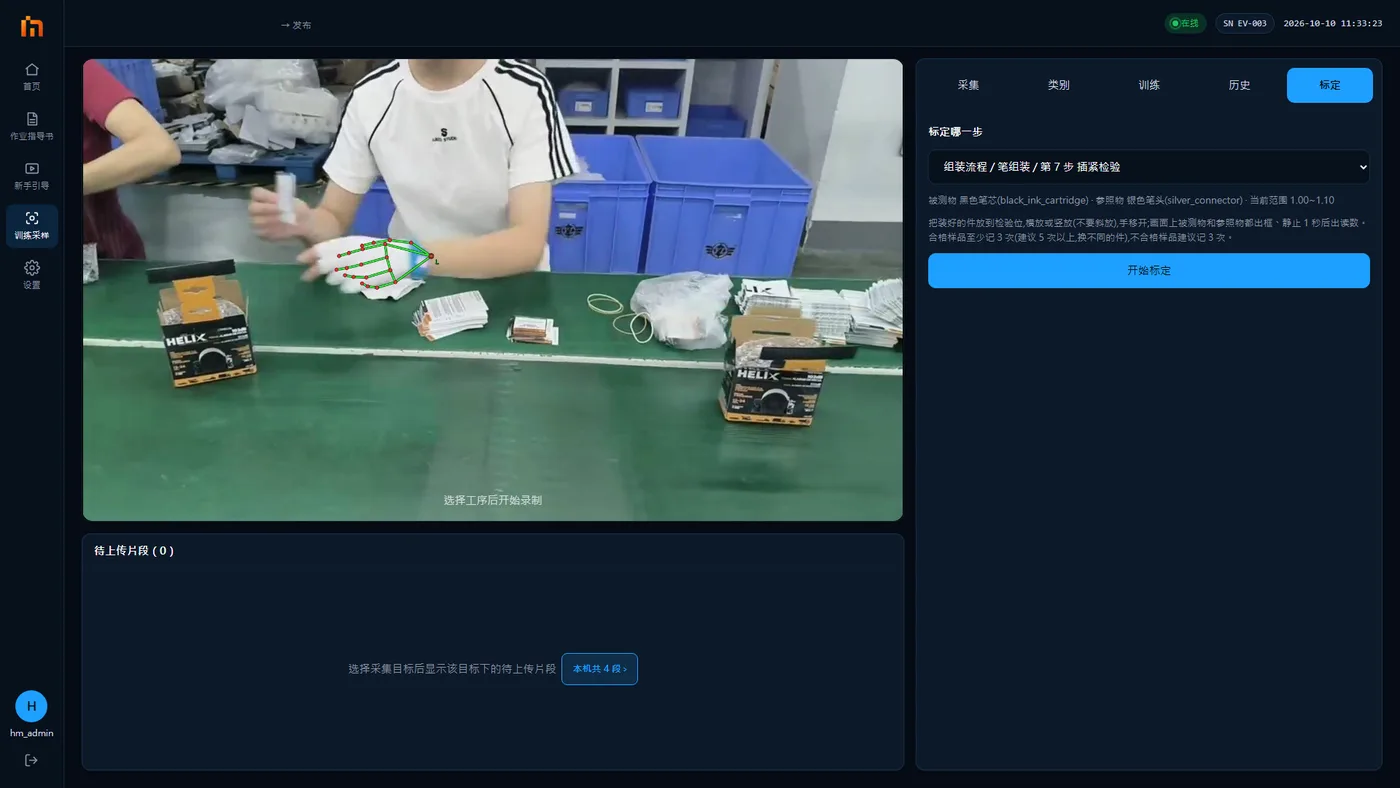
- 停止生产。生产中按钮显示「生产中,请先停止生产」,点不了。
- 点 标定 页签,在 「标定哪一步」 下拉里选要标定的步骤(显示为 工艺 / 工序 / 第 N 步 步骤名)。下面一行写着被测物、参照物和当前范围。显示「该工序还没有模型,无法识别」时,要先训练并发布模型。
- 点 开始标定。标定期间机器只识别这一步,不计生产、不报警。
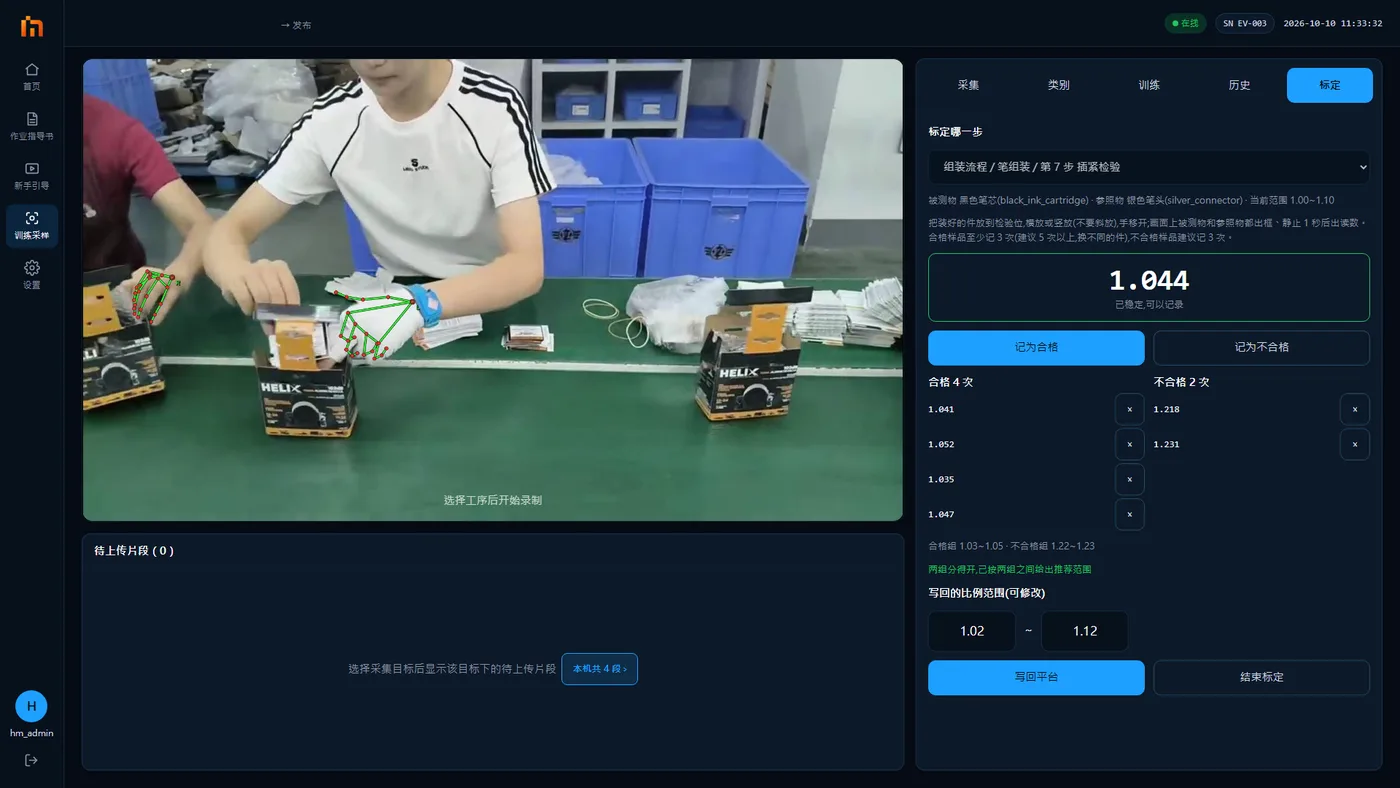
- 放合格样品:把装好的合格件放到检验位,横放或竖放,不要斜放,手拿开。画面上被测物和参照物都认出来、静止 1 秒后,中间大字显示读数,下面写「已稳定,可以记录」。读数还在跳时显示「等待放稳…」,这时按钮是灰的。
- 点 记为合格。换一件合格件,重复第 4、5 步。合格件至少记 3 次,建议 5 次以上,每次换不同的件。
- 放不合格样品:比如故意没插到底的件,同样放好、手拿开,等稳定后点 记为不合格。建议记 3 次。
- 看推荐结果(见下表),下面的 「写回的比例范围(可修改)」 已经自动填好上下限。
- 确认没问题后点 写回平台,弹窗里再点一次 写回平台。
- 点 结束标定。离开这个页面也会自动结束。
记错了:点那条读数后面的 × 删掉。
推荐结果怎么看
| 显示 | 意思 | 怎么办 |
|---|---|---|
| 再记 N 次合格样品后给出推荐范围 | 合格样品还不够 3 次 | 继续记合格件 |
| 只有合格样品,推荐范围按合格读数外扩… | 还没记不合格件,范围是按合格件放宽一点算的 | 能找到不合格件就再记几次,确认两组能分开 |
| 两组分得开,已按两组之间给出推荐范围 | 合格和不合格的读数没有重叠,范围可靠 | 可以写回 |
| 两组分不开(有 N 次不合格读数落在合格范围内) | 合格件和不合格件量出来差不多,这个方法在这个件上不可靠 | 不要写回,找技术员:可能是摆放不正、参照物选得不好,或者这个件确实量不出差别 |
上面还有一行「合格组 a~b · 不合格组 c~d」,是两组读数各自的范围,供参考。
写回之后
- 写回改的是平台上的工艺草稿。如果这道工艺已经审核通过,会退回草稿,提示「已写回,工艺已退回草稿(版本 …),请到平台重新提交审核」。
- 要在平台重新提交审核、审核通过、发布后,新范围才会下发到一体机。写回之后机器上一时还是旧范围,这是正常的。
写回不能在机器上撤销
点之前看清楚上下限。
注意
- 样品要放在平时检验的位置、平时的摆法,标定时怎么放,生产时就得怎么放。
- 合格件要换不同的件,不要同一件反复放,否则范围会太窄,生产时容易误报。
- 两组分不开时别硬写回,硬写回只会天天误报或漏报。
- 生产时运行页右上角也会显示「实测比例」浮卡,平时可以对照看。
- 不要在别人生产的时候去点 开始标定。